

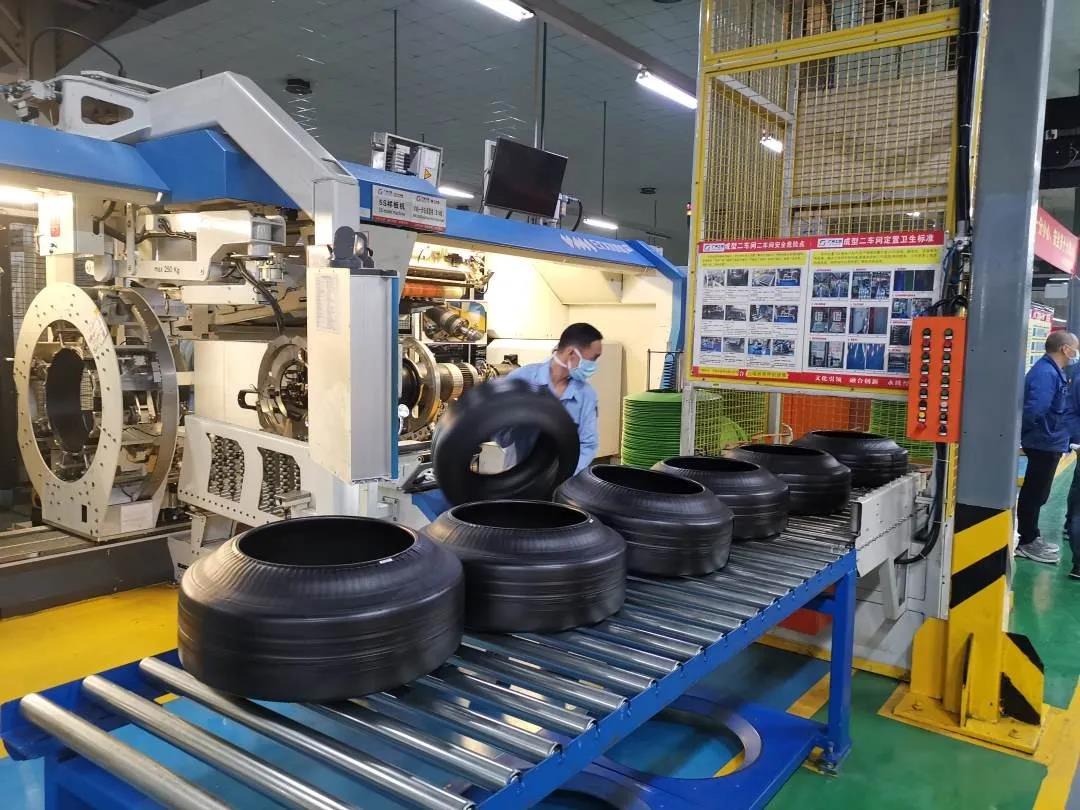
أنظمة النقل في صناعة الإطارات
لا يمكن التعامل مع الإطار الأخضر والإطار النهائي بنفس الطريقة
تفقد مصانع الإطارات إنتاجها عندما تنتظر الإطارات الخضراء لفترة طويلة جدًا أو تتشوه قبل المعالجة، أو عندما تصطف الإطارات الجاهزة بين آلات الفحص، أو عندما يتطلب تغيير الحجم تعديلًا متكررًا عبر السيور الناقلة والموجهات ومسارات الفرز.
يمر تدفق المواد عادةً عبر:
تصنيع الإطارات ← تحديد الإطارات الخضراء وتخزينها ← المعالجة ← التبريد ← الفحص ← التصنيف والفرز ← المستودع
تُصنّف شركة كونتيننتال مراحل التصنيع التالية كمراحل منفصلة: البناء، والمعالجة الحرارية، ومراقبة الجودة النهائية. بعد ذلك، تخضع الإطارات الجاهزة للفحص البصري، والتصوير بالأشعة السينية، وفحوصات التجانس قبل تسليمها إلى المستودع. تتطلب كل مرحلة وظيفة ناقل مختلفة.
تحكم في التدفق قبل وبعد المعالجة
لم يكتسب الإطار الأخضر بعدُ القوة والشكل النهائيين اللذين تم الحصول عليهما أثناء عملية الفلكنة. لذا، ينبغي تحريكه مع تحكم دقيق في التلامس، ودعم ثابت، ونقله بطريقة لا تُشوّه المداس أو الحافة أو الجدار الجانبي.
بعد المعالجة، يمكن التعامل مع الإطار بشكل أكثر متانة، ولكن يجب أن يظل الخط محافظًا على:
- تحديد حجم ومواصفات الإطارات؛
- التوجيه الصحيح عند استخدام معدات الاختبار؛
- فصل الإطارات المقبولة والمرفوضة والتي تحتاج إلى إعادة تصنيع؛
- التراكم الخاضع للرقابة قبل الفحص؛
- توجيهها إلى مسار الفرز أو التخزين الصحيح.
يمكن أن يختلف نطاق الإطارات ودورة تشغيل الآلة بشكل كبير. تغطي إحدى منصات بناء إطارات سيارات الركاب الحاليةإطارات مقاس 13-24 بوصةأقطار الإطارات الخضراء تصل إلى900 مم، وأوقات الدورة المنشورة لـ37 ثانيةلتركيب إطار واحد بمقاس 205/55R16 و42 ثانيةلإطار واحد بمقاس 215/65R16. ويتراوح وقت تغيير المقاس المذكور حتى8 أو 18 دقيقةوذلك بحسب التغيير المطلوب. هذه أرقام خاصة بكل آلة، لكنها توضح سبب ضرورة أن تستند سعة الناقل ونطاق التعديل إلى مصفوفة الإطارات الفعلية بدلاً من مقاس اسمي واحد.
عند دورة بناء مدتها 37 ثانية، يكون الناتج تقريبًا97 إطارًا أخضر في الساعةوبالتالي، يمكن أن يؤدي انقطاع لمدة 10 دقائق في عملية التغذية أثناء المعالجة إلى حدوث ما يقارب16 إطارًايتطلب ذلك تخزينًا أو إعادة توجيه خاضعة للرقابة. يجب أن تحافظ طريقة التخزين على هوية الإطارات وتتجنب إتلاف المنتجات غير المعالجة.
حلول النقل عبر مصنع الإطارات
يمكن لـ CSTRANS تهيئة ما يلي:
- سيور ناقلة لنقل الإطارات الخضراء ودعمها المتحكم به؛
- رفع وتدوير ونقل الأجزاء بين المبنى والتخزين والمعالجة؛
- ناقلات بكرات للإطارات المعالجة وحوامل صلبة؛
- مناطق التراكم قبل التبريد والفحص؛
- واجهات تتبع الباركود أو RFID؛
- توجيه الاختبارات البصرية، واختبارات الأشعة السينية، واختبارات التوحيد؛
- مسارات فرز الإطارات المقبولة، والإطارات التي تحتاج إلى إعادة تصنيع، والإطارات المرفوضة؛
- ناقلات حلزونية أو ناقلات ارتفاعية حيث تكون مساحة الأرضية محدودة.
قد يقيس فحص التوحيد الانحرافات والانتفاخات والخدوش، لذلك يجب على الناقل توصيل كل إطار باستمرار إلى محطة الاختبار دون فقدان التعريف أو التوجيه.
يُحدد نظام CSTRANS حجم النظام بناءً على قطر الإطار وعرضه ووزنه وحالته (قبل التصلب أو بعده) ودورات تشغيل الآلة ومصفوفة التغيير ونقاط التلامس المسموح بها وكمية التخزين المطلوبة. والنتيجة هي تدفق مُتحكم به للإطارات، وليس مجرد خط سير أو بكرات بين الآلات.


